Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza
Poiché la domanda di prodotti di monitoraggio monouso affidabili continua a influenzare la produzione di materiali di consumo medici, i produttori di elettrodi ECG stanno esaminando più da vicino il modo in cui le singole fasi di produzione interagiscono tra loro. I produttori hanno sempre più bisogno di un processo che gestisca i materiali sensibili in modo coerente, limiti gli sprechi evitabili e fornisca punti di controllo chiari dai rotoli in entrata agli elettrodi finiti.
Per molte fabbriche, l'opportunità più importante risiede nel collegare il rivestimento in idrogel, la laminazione, il posizionamento dei componenti e la fustellatura di precisione in un flusso di lavoro coordinato. Quando queste fasi vengono pianificate come un unico processo anziché come isole separate, i team di produzione possono gestire meglio la movimentazione dei materiali, ridurre le manipolazioni ripetute e identificare più rapidamente la fonte della variazione della qualità.
Un elettrodo ECG monouso può sembrare semplice se visto come un oggetto finito, ma la sua struttura può coinvolgere diversi strati funzionali. A seconda del progetto, questi possono includere un materiale di supporto, idrogel conduttivo, elementi adesivi, un connettore a scatto o a linguetta, un rivestimento protettivo e talvolta un cavo. Ogni strato ha le proprie caratteristiche di manipolazione. Una mancata corrispondenza di tensione, allineamento, rivestimento o incollaggio in una fase può influenzare l'operazione successiva.
Questo è uno dei motivi per cui i produttori stanno rivedendo l’intera sequenza di produzione prima di investire in nuove attrezzature. UNMacchina per la produzione di elettrodi ECG dovrebbe essere valutato non solo in base alla sua produzione nominale, ma anche in base al modo in cui alimenta i materiali, mantiene la registrazione, gestisce gli scarti e consente agli operatori di monitorare le condizioni del processo.
Per le linee che applicano internamente l'idrogel conduttivo, il rivestimento è un passaggio fondamentale. Le prestazioni del rivestimento possono essere influenzate dalla formulazione, dalla viscosità, dalle condizioni del substrato, dalla velocità della linea, dalla temperatura e dal metodo di polimerizzazione. Se il rivestimento non è uniforme o il materiale non ha raggiunto la condizione richiesta prima della lavorazione a valle, le fasi successive potrebbero rivelare problemi come bordi incoerenti, trasferimento sui rivestimenti o variazioni tra i pezzi finiti.
L'automazione può aiutare coordinando la velocità del nastro con l'unità di rivestimento e la sezione di essiccazione, rendendo più semplice la registrazione e la ripetizione delle impostazioni chiave. Tuttavia, l’automazione non sostituisce lo sviluppo dei processi. I produttori devono ancora stabilire le specifiche dei materiali adeguati, verificare le condizioni di polimerizzazione e testare l’elettrodo finito rispetto ai requisiti prestazionali previsti.
Alcuni produttori utilizzano rotoli pregelificati invece di rivestire l'idrogel sulla linea. La scelta giusta dipende dalla domanda prevista, dalle competenze tecniche disponibili, dalla fornitura di materie prime, dalla progettazione del prodotto e dal costo di gestione di ciascuna rotta. Un valido confronto tra investimenti dovrebbe considerare l’intero processo, non solo il prezzo di acquisto di un’unità di verniciatura.
Dopo il rivestimento o durante la lavorazione di materiali pregelificati, gli strati devono essere riuniti nella posizione corretta. In un processo manuale o poco connesso, gli operatori potrebbero dover trasferire i rotoli tra le stazioni, riallineare i materiali o controllare ripetutamente i segni di riferimento. Questi tocchi extra possono introdurre variazioni e rallentare la linea, soprattutto quando un prodotto ha diversi strati o una piccola area attiva.
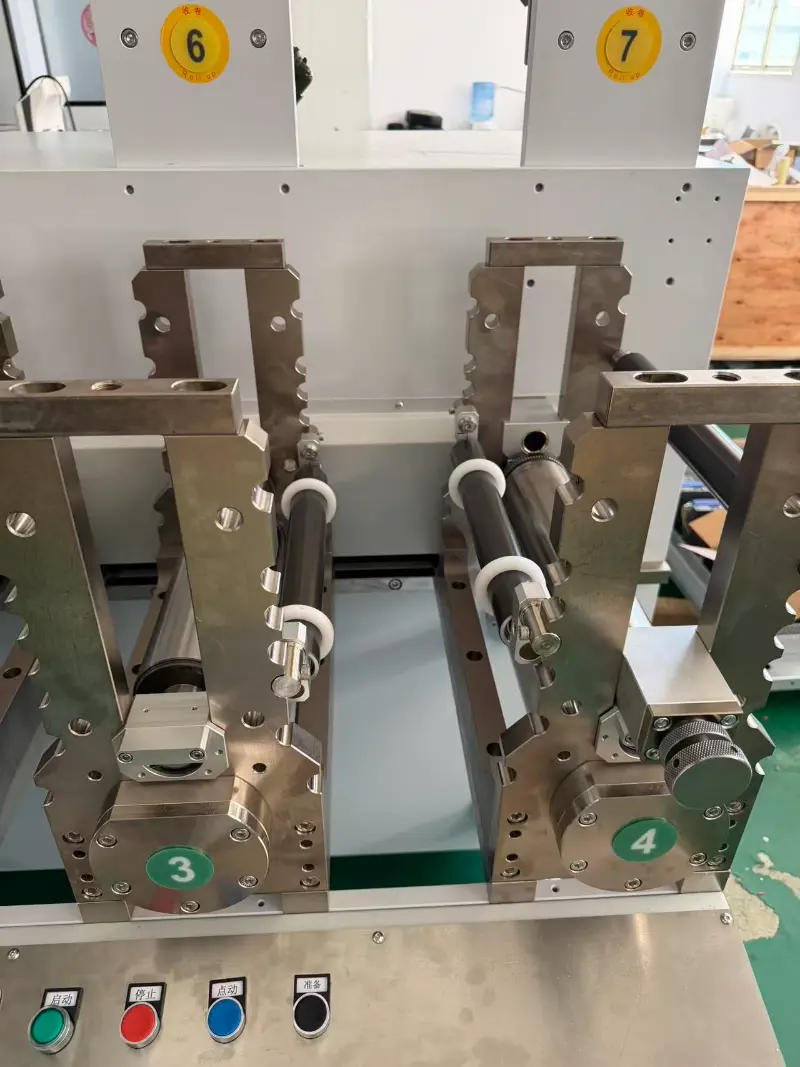
La guida integrata del materiale e la tensione controllata possono aiutare a mantenere stabile il nastro mentre viaggia attraverso le stazioni di laminazione e di posizionamento dei componenti. Sensori, crocini di registrazione e guide regolabili possono supportare un posizionamento più coerente, ma la loro efficacia dipende dal materiale e dalla geometria del prodotto. I non tessuti sottili, le pellicole, i tessuti conduttivi e i nastri rivestiti in gel non rispondono sempre allo stesso modo alle variazioni di tensione o di velocità.
Per questo motivo, i produttori dovrebbero convalidare l’automazione utilizzando materiali di produzione rappresentativi, non solo cicli vuoti o rotoli dimostrativi. Tali prove aiutano inoltre gli ingegneri a stabilire limiti realistici per velocità, tolleranza di allineamento e tempi di inattività accettabili.
La fustellatura conferisce all'elettrodo il suo contorno finale e aiuta a definire il modo in cui gli strati di materiale si allineano attorno all'area attiva. Nelle disposizioni di taglio rotative o di altro tipo, il design dell'utensile, lo spessore del materiale, le proprietà del rivestimento, la precisione di registrazione e la rimozione degli scarti influenzano tutti il risultato.
Un taglio scarsamente controllato può lasciare tagli incompleti, rivestimenti danneggiati, bordi irregolari o scarti che non si staccano in modo pulito. Questi problemi possono causare ulteriori interruzioni lungo la linea e aumentare il consumo di materiale. Pertanto, una macchina per la produzione di elettrodi ECG ben configurata deve essere valutata tenendo presente la struttura effettiva del prodotto e il layout di taglio. Il numero di cavità, la spaziatura tra le parti, la larghezza del nastro e la direzione in cui vengono rimossi gli scarti possono influenzare l'output utilizzabile.
L'impostazione migliore non è sempre la velocità meccanica più alta. Una linea che funziona leggermente più lentamente ma con una registrazione affidabile e uno smaltimento pulito dei rifiuti può fornire prodotti più accettabili per turno rispetto a una linea più veloce che richiede fermate e regolazioni frequenti. I produttori dovrebbero confrontare la produzione di pezzi buoni, i tempi di cambio formato, il tasso di scarto e i fermi non pianificati insieme alla velocità principale.
L’automazione può rendere le condizioni del processo più ripetibili, ma non stabilisce che un elettrodo finito sia sicuro o efficace di per sé. La pianificazione della qualità deve riflettere l’uso previsto del prodotto, i materiali, la progettazione elettrica, le condizioni di contatto con la pelle e la durata di conservazione dichiarata. A seconda del prodotto, i produttori potrebbero dover valutare proprietà quali prestazioni elettriche, adesione, compatibilità dei materiali, consistenza dimensionale e stabilità nel tempo.
I controlli in linea possono aiutare a identificare difetti visibili, componenti mancanti, errori di posizione o deviazioni dai limiti di processo definiti prima che una grande quantità di materiale venga lavorata. Il campionamento e i test sul prodotto finito rimangono importanti perché non tutte le caratteristiche prestazionali possono essere confermate da una telecamera o un sensore sulla linea di produzione. I registri di qualità dovrebbero anche collegare i lotti di materiale, le impostazioni della macchina, i risultati delle ispezioni e le azioni correttive in modo che un problema possa essere indagato anziché semplicemente rilevato.
Una macchina per la produzione di elettrodi capace dovrebbe rendere le impostazioni critiche accessibili a operatori addestrati e supportare un approccio documentato alle sostituzioni e alla gestione dei guasti. L'attrezzatura stessa è solo una parte del sistema qualità; le specifiche del prodotto, le procedure convalidate, i controlli dei fornitori, la formazione degli operatori e i test finali rimangono essenziali.
Prima di selezionare una linea, i produttori dovrebbero definire il design degli elettrodi da produrre, la resa prevista, le larghezze dei rotoli, la struttura degli strati, il tipo di connettore e il tempo di cambio accettabile. Ad esempio, il posizionamento dei connettori, il collegamento dei cavi, l'ispezione e i requisiti di imballaggio possono variare notevolmente tra le famiglie di prodotti.
Una valutazione pratica della macchina dovrebbe includere campioni rappresentativi, specifiche dei materiali, un flusso di processo proposto e chiari criteri di accettazione per la produzione di prova. Gli acquirenti dovrebbero chiedere come vengono memorizzate le impostazioni della ricetta, come viene introdotta una nuova dimensione, quali parti soggette ad usura richiedono una sostituzione regolare e quale supporto è disponibile per l'installazione e la formazione degli operatori.
Per i produttori che intendono espandere o modernizzare una linea, anMacchina per la produzione di elettrodi ECG dovrebbe essere configurato attorno al prodotto richiesto e verificato con i suoi materiali reali.
È improbabile che la prossima fase della produzione degli elettrodi ECG venga definita solo dall’automazione. Il suo valore deriverà dal modo in cui i registri di rivestimento, movimentazione dei materiali, laminazione, taglio, ispezione e produzione interagiscono bene. Gli impianti che combinano una validazione realistica del processo con apparecchiature ben integrate possono prendere decisioni più informate sulla produzione, sull'uso dei materiali e sul miglioramento della qualità.
Man mano che i requisiti di produzione diventano più vari, la strategia di automazione più utile è iniziare con il prodotto, mappare il processo, identificare le fonti di variazione e quindi scegliere le apparecchiature che soddisfano tali esigenze. Con questo approccio, i produttori possono perseguire una maggiore coerenza senza dare per scontato che una velocità più elevata significhi automaticamente migliori prestazioni di produzione.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza