Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza
Junssen, produttore e fornitore di apparecchiature per l'automazione con sede in Cina, fornisce soluzioni personalizzatePneummatrice di tranciatura aticasoluzioni per i produttori che cercano una qualità di taglio costante, configurazioni di utensili flessibili e una lavorazione efficiente di materiali sottili e flessibili. Utilizzando l'aria compressa per azionare il meccanismo di taglio, questo tipo di fustella può supportare operazioni di tranciatura ripetibili nella produzione di imballaggi, materiali di consumo medici, elettronica e prodotti adesivi. La scelta della giusta struttura degli utensili, della distanza di taglio e della configurazione pneumatica aiuta le aziende a migliorare l'uniformità della produzione gestendo al tempo stesso i requisiti di manutenzione e i costi operativi.
Una matrice di tranciatura pneumatica è uno strumento di taglio alimentato da aria compressa che separa un componente richiesto da fogli, pellicole o altro materiale adatto. Rispetto agli utensili azionati manualmente, i sistemi pneumatici possono ridurre lo sforzo manuale ripetitivo e supportare l'integrazione con le apparecchiature di produzione. Il loro valore pratico dipende dalle proprietà del materiale, dalla geometria della parte, dalla produzione richiesta e dalla progettazione degli utensili. Questa guida spiega come funziona la tranciatura pneumatica, quali materiali e settori serve, come si confronta con metodi di taglio alternativi e cosa dovrebbero valutare gli acquirenti prima di acquistare una soluzione personalizzata da un produttore come Junssen.
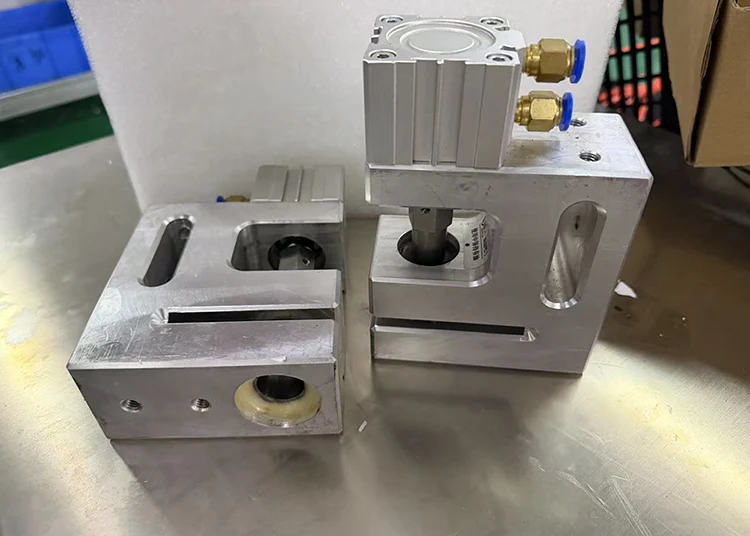
Una matrice di tranciatura pneumatica è uno strumento di taglio specializzato che utilizza aria compressa per azionare un punzone o un meccanismo di taglio. Il suo scopo principale è tagliare un componente con un contorno definito da un foglio più grande o da un materiale continuo. In una tipica operazione di tranciatura, il pezzo separato è il prodotto desiderato, mentre il materiale circostante diventa scarto o residuo riutilizzabile.
I componenti principali includono comunemente un cilindro pneumatico, un punzone, una matrice, componenti di guida e una base di supporto. A seconda dell'applicazione, lo strumento può essere montato su una pressa fissa o configurato per un'adeguata configurazione di produzione mobile o dedicata. Junssen descrive il suo stampo di tranciatura pneumatico come una soluzione compatta e leggera in grado di adattarsi a diverse modalità di produzione.
Un altro vantaggio pratico è la flessibilità degli utensili. Quando le dimensioni del prodotto o la posizione dei fori cambiano, è possibile sostituire un punzone e una matrice compatibili senza ricostruire l'intero assieme. L'esatta fattibilità dipende dal design dell'utensile e dalla nuova geometria del prodotto.
È importante distinguere la tranciatura dalla normale perforazione. La tranciatura produce una parte separata con un profilo esterno definito, mentre la punzonatura generalmente crea un foro o un'apertura nel materiale che rimane in gran parte intatto. Alcuni sistemi di produzione combinano entrambe le funzioni quando la progettazione della parte le richiede.
Il principio di funzionamento è semplice: l'aria compressa genera il movimento del cilindro, l'elemento di taglio applica la forza al pezzo e la geometria della matrice determina il profilo risultante. Il funzionamento corretto richiede il coordinamento tra il sistema pneumatico, la distanza degli utensili, il posizionamento del materiale e il ciclo della macchina.
Per la produzione automatizzata, lo stampo può essere integrato con un controllore della macchina, un meccanismo di posizionamento o un sistema di alimentazione del materiale. Prima dell'integrazione, i produttori dovrebbero verificare la tempistica della corsa, lo spazio di installazione disponibile, la compatibilità dei controlli e la forza di taglio richiesta.
Quando l'attrezzatura è progettata e mantenuta correttamente, un sistema di tranciatura pneumatica può produrre forme di componenti ripetibili durante i cicli di produzione. Per ottenere questo risultato sono essenziali il posizionamento accurato del materiale, una distanza di taglio adeguata e un'uscita pneumatica stabile. La tolleranza dimensionale effettiva deve essere stabilita per ciascuna applicazione anziché essere dedotta esclusivamente dal metodo di azionamento.
I meccanismi pneumatici possono fornire un'alternativa pratica per le applicazioni che non richiedono una complessa unità di potenza idraulica. Un assieme compatto può semplificare l'installazione in un'area di produzione esistente, sebbene l'ingombro complessivo dipenda da impianti, protezioni, componenti di preparazione dell'aria e requisiti di movimentazione dei materiali.
Poiché l'attuatore utilizza aria compressa anziché olio idraulico come mezzo di azionamento, il sistema evita perdite di fluido idraulico associate ai circuiti di potenza idraulica. Ciò può essere vantaggioso negli ambienti di produzione che gestiscono pellicole sensibili, materiali adesivi o componenti di consumo medicali. Tuttavia, la pulizia dell'aria compressa, i requisiti di lubrificazione e i controlli della contaminazione dovrebbero essere valutati in base allo specifico processo di produzione.
Forme di prodotto diverse possono richiedere punzoni, aperture della matrice o profili di taglio diversi. Un sistema di attrezzature ben pianificato può rendere più gestibili i cambi di prodotto, in particolare quando i componenti sostitutivi sono progettati per essere compatibili con l'assieme esistente.
La tranciatura pneumatica può essere incorporata in adeguate apparecchiature automatizzate o semiautomatiche. Interblocchi, protezioni, monitoraggio della pressione e altri dispositivi di sicurezza possono aiutare a controllare l'accesso all'area di taglio. Queste protezioni devono essere selezionate e validate per la macchina reale; il solo azionamento pneumatico non garantisce la sicurezza dell'operatore.
L'idoneità di una matrice per tranciatura pneumatica dipende dallo spessore, dalla durezza, dall'elasticità, dalle proprietà superficiali e dalla resistenza al taglio del materiale. È particolarmente utile per materiali selezionati sottili e flessibili, a condizione che la geometria dell'utensile e la forza disponibile siano appropriate.
| Industria | Materiali tipici | Potenziali applicazioni | Considerazione chiave |
|---|---|---|---|
| Imballaggio flessibile | PE, PP, PET e altri film adatti | Componenti di imballaggio e parti sagomate di film | Spessore del film, caratteristiche di sigillatura e qualità dei bordi |
| Materiali di consumo medici | Tessuto non tessuto, idrogel, laminati adesivi | Cuscinetti per elettrodi, medicazioni e cerotti medici | Consistenza dimensionale e controllo della contaminazione |
| Elettronica | Film isolanti, polimeri flessibili, materiali conduttivi selezionati | Pezzi isolanti e componenti funzionali sottili | Precisione del profilo e deformazione del materiale |
| Etichette e stampa | Etichette, carta, materiali adesivi | Etichette con forma personalizzata e componenti fustellati | Accumulo di adesivo e bordi taglienti puliti |
| Interni automobilistici | Pellicole decorative flessibili e materiali ammortizzanti | Rifiniture interne e imbottiture sagomate | Ripetibilità e compatibilità con materiali stratificati |
| Produzione industriale generale | Schiuma, gomma, silicone e altri materiali morbidi adatti | Guarnizioni, tenute, cuscinetti e componenti protettivi | Forza di taglio, usura dell'utensile e geometria della parte |
Questi esempi rappresentano possibilità di applicazione, non una garanzia che uno stampo standard possa lavorare tutti i materiali elencati. I compositi multistrato, i substrati abrasivi, i pezzi spessi e i metalli duri possono richiedere una struttura di taglio diversa o una macchina più potente. Un campione di materiale e un disegno del prodotto aiutano a determinare la fattibilità prima della produzione degli utensili.
La scelta tra tranciatura pneumatica, punzonatura pneumatica e taglio idraulico dipende se il risultato richiesto è un componente separato, un foro o un taglio attraverso il profilo del materiale. Gli acquirenti dovrebbero confrontare il processo previsto anziché considerare questi metodi come intercambiabili.
| Fattore di confronto | Stampo di tranciatura pneumatico | Matrice di punzonatura pneumatica | Sistema di taglio idraulico |
|---|---|---|---|
| Scopo principale | Separa una parte finita sagomata | Crea fori o aperture specificate | Applica la forza idraulica per attività di taglio o formatura adeguate |
| Fonte di energia | Aria compressa | Aria compressa | Fluido idraulico sotto pressione |
| Punti di forza tipici | Profili definiti e separazione delle parti ripetibile | Operazioni efficienti di foratura e multiforo | Può fornire una forza elevata per applicazioni impegnative |
| Focus sulla manutenzione | Taglienti, guide, fornitura d'aria e dispositivi | Condizioni del punzone, geometria del foro, guide e alimentazione dell'aria | Condizioni del fluido, guarnizioni, tubi flessibili e componenti idraulici |
| Priorità di selezione | Profilo della parte, materiale e forza richiesta | Forma, diametro e posizione del foro | Requisiti di forza, tipo di processo e configurazione del sistema |
Spesso vale la pena valutare una matrice per tranciatura pneumatica quando il pezzo è adatto al taglio pneumatico e la forza richiesta può essere erogata entro i limiti operativi del sistema. L'attrezzatura idraulica può essere più appropriata per le applicazioni più pesanti, mentre una matrice di punzonatura è generalmente la scelta migliore quando l'obiettivo primario è la creazione di aperture.
Per ulteriori informazioni sugli utensili correlati, esamina le soluzioni di matrici per tranciatura e le opzioni di matrici per tranciatura e perforazione di Junssen.
Acquistare una fustella basandosi solo sul prezzo può comportare rilavorazioni inutili, scarsa qualità dei bordi o incompatibilità con le apparecchiature esistenti. Un approccio più affidabile è definire i requisiti di produzione prima di richiedere un preventivo.
Le informazioni sul prodotto di Junssen indicano che il suo stampo di tranciatura pneumatica è compatto e leggero e può supportare diverse configurazioni di produzione. Il progetto appropriato deve comunque essere confermato rispetto ai disegni, ai campioni e alle specifiche della macchina dell'acquirente.
Per una richiesta di utensili personalizzata, preparare un pacchetto contenente il disegno del prodotto, i dati dei materiali, le immagini di esempio, l'output target e i requisiti di installazione. Questi dettagli consentono al fornitore di valutare il progetto in modo più accurato e identificare potenziali vincoli prima dell'inizio della produzione.
La manutenzione ordinaria aiuta a preservare la qualità dei bordi, a ridurre i tempi di inattività non pianificati e a prolungare la durata degli utensili. L'intervallo di manutenzione effettivo dovrebbe riflettere la frequenza operativa, le caratteristiche del substrato e le istruzioni del produttore.
Non utilizzare una pressione dell'aria eccessiva per compensare un tagliente smussato o una matrice progettata in modo errato. Il funzionamento oltre i limiti specificati può accelerare l'usura e danneggiare i componenti interni. Prima della manutenzione, isolare la fonte di energia pneumatica, rilasciare la pressione immagazzinata e seguire le procedure di sicurezza e di blocco applicabili.
Se compaiono bave o tagli incompleti, controllare innanzitutto il posizionamento del materiale, le condizioni del tagliente, il gioco e la stabilità pneumatica. Le regolazioni dovrebbero basarsi sull'ispezione e sulle raccomandazioni del produttore degli utensili piuttosto che solo su tentativi ed errori.
Una matrice di tranciatura pneumatica utilizza aria compressa per azionare un meccanismo di taglio che separa un componente da un foglio, pellicola o altro substrato adatto più grande. Viene utilizzato quando i produttori necessitano di forme ripetibili e dimensioni delle parti coerenti.
A seconda del design della fustella e della forza di taglio disponibile, i materiali idonei possono includere pellicole di plastica, carta, tessuto non tessuto, laminati adesivi, schiuma, gomma, silicone e materiali isolanti selezionati. È necessario verificare la compatibilità per lo spessore specifico del materiale e la geometria della parte.
La tranciatura tipicamente produce un pezzo separato che diventa il componente finito richiesto. La punzonatura generalmente crea un foro o un'apertura, con lo sfrido rimosso trattato come rifiuto. Il processo corretto dipende dalla progettazione del prodotto.
Junssen fornisce soluzioni di utensili da taglio per diverse esigenze di produzione. Gli acquirenti possono inviare disegni, campioni, specifiche dei materiali e dettagli delle apparecchiature per una valutazione tecnica. La configurazione finale dipende dall'applicazione e dai requisiti di progettazione confermati.
La durezza e l'abrasività del materiale, la distanza di taglio, le condizioni dei bordi, l'allineamento, la pressione operativa, la frequenza di produzione e le pratiche di manutenzione sono tutti fattori che influiscono sulla durata di servizio. L'ispezione regolare e la manutenzione tempestiva aiutano a ridurre l'usura prematura.
Utilizzare una distanza adeguata tra punzone e matrice, mantenere i taglienti affilati, fissare il pezzo e mantenere stabile l'alimentazione pneumatica. Le proprietà del materiale e la geometria dell'utensile dovrebbero essere valutate insieme quando si verificano difetti di taglio ricorrenti.
Fornire il disegno del prodotto, il tipo e lo spessore del substrato, le dimensioni e le tolleranze target, il volume di produzione previsto, le specifiche della macchina host ed eventuali requisiti speciali di sicurezza o automazione. I campioni possono anche aiutare a chiarire il comportamento dei materiali.
Uno stampo di tranciatura pneumatico ben progettato può aiutare i produttori a produrre componenti dalla forma coerente, supportando allo stesso tempo disposizioni di attrezzature flessibili e flussi di lavoro di produzione efficienti. La sua idoneità dipende dal materiale, dalla geometria di taglio, dalla forza richiesta, dalla compatibilità della macchina e dalla resa prevista. Specifiche accurate e manutenzione ordinaria sono essenziali per un funzionamento affidabile.
Che tu stia sviluppando materiali di consumo medicali, componenti di imballaggio flessibile, prodotti adesivi o parti industriali di precisione, Junssen può aiutarti a valutare le tue esigenze di attrezzature ed esplorare una configurazione adatta. Visita la pagina del prodotto Stampo per tranciatura pneumatica per saperne di più, esaminare le soluzioni di automazione e attrezzaggio pertinenti econtattacicon i tuoi disegni, i dettagli dei materiali e gli obiettivi di produzione per discutere una soluzione personalizzata per la tua applicazione.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Tutti i diritti riservati.
Links Sitemap RSS XML politica sulla riservatezza